Какие неисправности пятиосевого обрабатывающего центра устраняют при ремонте?
Ремонт начинают с поиска причины неисправности, поскольку одинаковые симптомы могут быть вызваны разными узлами: механикой, приводами, системой управления, гидравликой, пневматикой или периферийным оборудованием. Инженер анализирует сообщения ЧПУ, историю аварий, поведение станка при выполнении программы и результаты измерений. Проверяются шпиндель, поворотные оси, направляющие, шарико-винтовые передачи, энкодеры, кабельные цепи и соединения. Отдельное внимание уделяется контролю люфтов осей, оценке вибрации оборудования и определению причин перегрева, шума, потери точности или самопроизвольной остановки. По результатам диагностики составляется техническое заключение с описанием выявленных дефектов, необходимого объема работ и последовательности восстановления. В зависимости от состояния агрегатов выполняются регулировка, ремонт или замена узлов, восстановление электрических соединений и устранение аварийных ошибок. Если требуется замена подшипниковых узлов, сначала оценивают состояние посадочных мест и сопряженных деталей, чтобы исключить повторный отказ. После ремонта проверяют взаимодействие осей и узлов в разных режимах, а также соответствие параметров рекомендациям производителя. В Омске специалисты компании ЮнионикРу проводят такие работы с учетом кинематики конкретного пятиосевого центра и условий его эксплуатации. Цель диагностики и ремонта — не только убрать сообщение об ошибке, но и восстановить стабильную работу оборудования и предотвратить повторение неисправности.
Как проходит диагностика пятиосевого центра перед началом ремонтных работ?
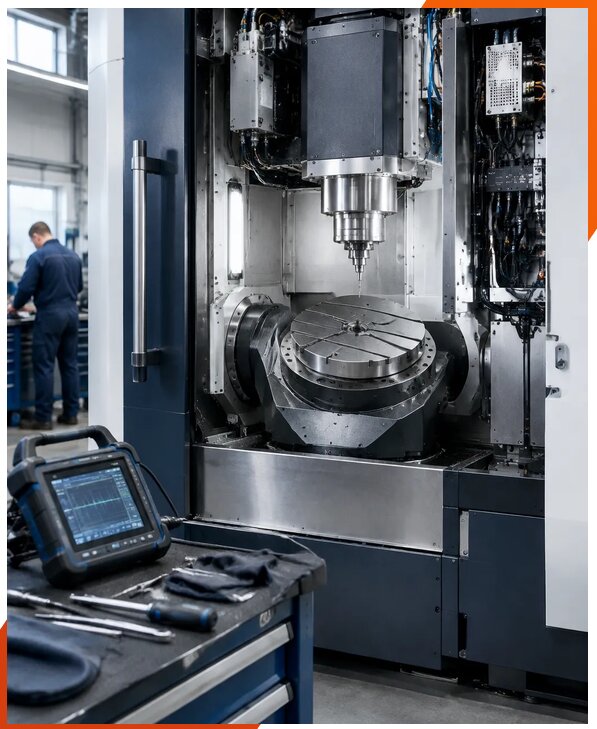
Диагностика включает проверку станка в безопасных режимах, анализ сигналов системы ЧПУ и последовательную оценку механических, электрических и вспомогательных систем. До разборки инженер уточняет историю отказа, характер нагрузки, недавно выполненные ремонты и условия эксплуатации. Затем фиксируются активные и сохраненные ошибки, проверяются параметры приводов, датчиков и концевых выключателей, состояние кабелей, разъемов и систем охлаждения. При необходимости проводится контроль люфтов осей, проверка повторяемости перемещений и оценка точности позиционирования. Важная часть обследования — проверка гидравлической системы и проверка пневматической системы, включая давление, утечки, работу клапанов и состояние фильтров. Также оценивается система централизованной смазки: подача смазочного материала, корректность циклов и отсутствие засоров. Если выявлены перегрев, посторонний шум или вибрация оборудования, специалист определяет, связаны ли они со шпинделем, подшипниками, приводом либо нарушением крепления узлов. По завершении обследования заказчик получает техническое заключение с перечнем дефектов, рекомендуемыми операциями, сроками и потребностью в деталях. Выезд сервисного инженера возможен в Омск, а также на предприятия в Омской области по согласованному графику. Если для точного диагноза необходимы измерительные приборы или тестовая обработка, их применение согласуют до начала основных работ. Такой порядок позволяет отделить первопричину отказа от его последствий и избежать необоснованной замены исправных комплектующих.
Какие узлы проверяют при ремонте поворотных осей и шпинделя?
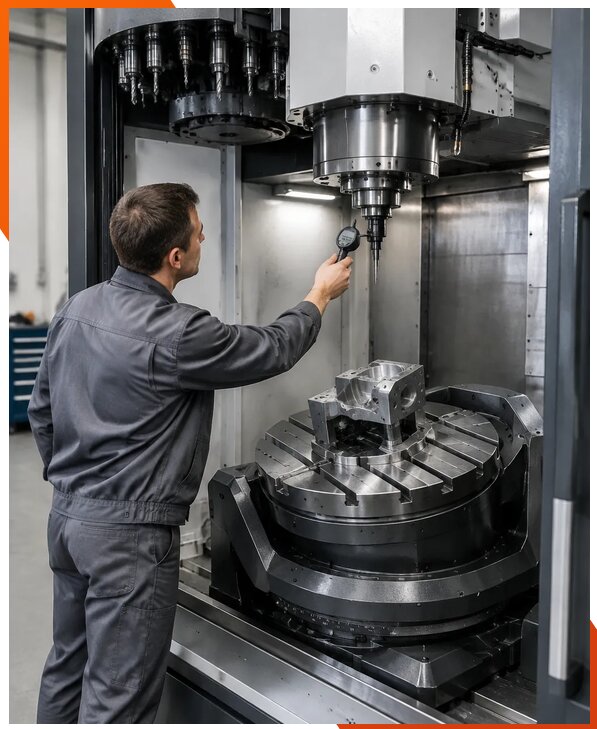
Поворотные оси и шпиндель определяют точность и стабильность пятиосевой обработки, поэтому их ремонт требует проверки не только отдельных деталей, но и взаимного влияния узлов. Инженер оценивает люфты, плавность хода, повторяемость позиционирования, состояние опор, зубчатых передач, тормозных механизмов, энкодеров и сервоприводов. Для шпинделя проверяются биение, нагрев, шум, вибрация, состояние конуса, системы зажима инструмента и охлаждения. При обнаружении износа выполняется замена подшипниковых узлов или других дефектных элементов с проверкой сопряженных поверхностей и посадок. Запасные части для пятиосевых обрабатывающих центров подбирают с учетом модели, серийного номера и требований изготовителя; при согласовании могут применяться совместимые комплектующие для пятиосевых обрабатывающих центров. После механического вмешательства выполняются сборка, смазка, регулировка и настройка рабочих параметров приводов. Затем проводят контроль точности позиционирования осей, оценивают повторяемость перемещений и проверяют работу кинематической цепи при одновременном движении нескольких осей. При необходимости корректируют компенсации и параметры управления, после чего выполняют тестовый запуск оборудования и проверку на типовых режимах. Ремонтные работы планируют так, чтобы обеспечить безопасный доступ к узлам и минимизировать простой производства. Стоимость предварительно оценивают от 25923 руб. после уточнения модели станка, характера неисправности, объема разборки и наличия необходимых деталей; итоговая смета зависит от фактических результатов диагностики.
Что выполняют после устранения механической или электрической неисправности?
После устранения дефекта ремонт не считают завершенным до проверки оборудования под нагрузкой и подтверждения корректной работы связанных систем. Специалист устанавливает защитные кожухи, проверяет соединения, состояние заземления и готовность станка к включению. Далее выполняется настройка после ремонта: восстанавливаются согласованные параметры приводов, датчиков, ограничений перемещения и компенсаций, необходимые для корректной работы конкретной модели. Проверяются системы блокировок и аварийного останова, а также реакция ЧПУ на команды и сигналы обратной связи. Если неисправность затрагивала охлаждение, выполняется обслуживание системы СОЖ: проверяются подача жидкости, фильтрация, насос, форсунки и отсутствие утечек. При затрагивании гидравлики, пневматики или смазки проверяют давление, герметичность и выполнение рабочих циклов. Затем проводят тестовый запуск оборудования без нагрузки, перемещения по осям и, если это допустимо, контрольную обработку детали либо пробный цикл по согласованной программе. Во время пуска после ремонта отслеживают нагрев, посторонний шум, вибрацию оборудования и повторное появление аварийных сообщений. Результаты проверки фиксируют, а заказчику сообщают выполненные операции, выявленные ограничения и рекомендации по дальнейшей эксплуатации. Гарантия на ремонтные работы распространяется на согласованный объем услуг в соответствии с условиями договора. Компания работает с 2015 года, а с 2015 года по 2026 выполнено более 3345 заказов. Эти сведения не заменяют диагностику конкретного станка: возможность запуска и критерии приемки определяются его техническим состоянием и требованиями производителя.
От чего зависят сроки ремонта и какие работы можно объединить в обслуживание?
Срок ремонта пятиосевого обрабатывающего центра определяется характером отказа, доступностью узлов для диагностики, необходимостью разборки, наличием запасных частей и объемом последующей настройки. Простая регулировка или устранение ошибки может потребовать меньше времени, чем восстановление шпинделя, поворотного стола либо приводной системы. Если требуются детали, сроки уточняются после идентификации модели и проверки совместимости комплектующих. Чтобы сократить простой, ремонт можно совместить с плановым обслуживанием: проверить люфты и точность осей, состояние направляющих, системы смазки, гидравлики и пневматики, очистить или обслужить контур СОЖ, проверить соединения и выполнить контроль рабочих параметров. Перечень операций предварительно согласуют с ответственным за оборудование, а работы проводят в пределах утвержденного окна остановки производства. При заказе услуги под ключ скидка от 10 процентов. Стоимость зависит от состава работ, трудоемкости, удаленности площадки и потребности в деталях. Для подготовки расчета передайте специалисту сведения о модели, серийном номере, симптомах отказа, кодах ошибок и условиях, при которых проявляется неисправность. Запрос КП направьте Геннадию Олеговичу, а для оперативной оценки доступности выезда позвоните по телефону +7 931 105-63-33. Работаем Пн1-Пт 09-18 Сб-Вс вых.; в октябре график выездов и сроки поставки деталей согласуются отдельно. По итогам ремонта заказчик получает информацию о выполненной диагностике, замененных узлах, настройках и рекомендациях по профилактике. Такой подход помогает планировать обслуживание, снижать риск повторной остановки и поддерживать точность оборудования без необоснованного вмешательства в исправные системы.